

Acoperirea cu pulbere este un proces de finisare uscată în care particulele încărcate electric de rășină și pigment sunt pulverizate pe o piesă împămânțată și apoi coapte până când acele particule se topesc, curg și se întăresc într-un film dur și continuu. Acesta este răspunsul scurt la întrebarea „ce este acoperirea cu pulbere?” Nu există solvent, nici purtător lichid și nici timp de evaporare. Acoperirea vine ca o pulbere solidă și părăsește cuptorul ca o piele de plastic dur, care este adesea de câteva ori mai groasă decât un singur strat de vopsea umedă.
Dacă ați trecut vreodată cu un deget de-a lungul unui cadru de bicicletă, a unui dulap de dosare sau a cadrului de aluminiu al unei ferestre și ați simțit o suprafață netedă, ușor ceară, ați atins deja un strat de pulbere. Este una dintre cele mai utilizate finisaje industriale din lume, protejând totul, de la carcase electrice la mașini agricole.
Ce este acoperirea cu pulbere, în termeni simpli
Din punct de vedere chimic, o pulbere de acoperire este un amestec fin măcinat de patru grupuri de ingrediente: un liant de rășină, pigmenți și materiale de umplutură, un agent de întărire și un procent mic de aditivi, cum ar fi modificatori de curgere, agenți de degazare și stabilizatori UV. Nimic din amestec nu este lichid. Amestecul este fabricat ca solid, măcinat până la o dimensiune a particulelor bine controlată și livrat în cutii sau buncăre fluidizate.
Aplicarea este simplă în principiu. Partea metalică este împământată, un pistol electrostatic încarcă particulele de pulbere în timp ce acestea părăsesc duza, iar particulele încărcate sunt trase pe suprafața împământată, unde se lipesc până când cuptorul își face treaba. Un pat fluidizat este utilizat în schimb pentru anumite piese mici și mărfuri grele din sârmă. Partea acoperită trece apoi printr-un cuptor la aproximativ 180 până la 200 de grade Celsius timp de 10 până la 20 de minute , în funcție de chimia și masa piesei.
Două proprietăți separă stratul de pulbere de vopseaua umedă. În primul rând, pelicula se formează prin topire mai degrabă decât prin evaporare: pulberea curge într-un strat continuu și apoi se leagă într-o rețea termorezistabilă. În al doilea rând, în esență nu există solvent de eliberat, astfel încât pulberile sunt formulate ca materiale COV zero sau aproape zero, iar pulverizarea excesivă care lipsește piesa poate fi colectată și reutilizată.
Ce conține de fapt o pulbere de acoperire
Formulările diferă în funcție de aplicare, dar majoritatea pudrelor termosecuri urmează o rețetă similară. Tabelul de mai jos arată intervalele tipice și munca pe care o efectuează fiecare componentă.
| Componentă | Cotă tipică | Funcția |
|---|---|---|
| Liant de rășină | 50 până la 70 la sută | Formează filmul și stabilește durabilitatea, flexibilitatea și performanța în aer liber |
| Pigmenti si umpluturi | 20 până la 40 la sută | Oferă culoare, opacitate, duritate și control al costurilor |
| Agent de întărire | 2 până la 10 la sută | Reacționează cu rășina în timpul coacerii pentru a lega filmul |
| Aditivi | 1 până la 5 procente | Controlează debitul, degazarea, luciul, capacitatea de încărcare și stabilitatea UV |
Cum funcționează procesul de vopsire cu pulbere, pas cu pas
- Pretratament. Piesa este curățată, degresată și i se aplică un strat de conversie, cum ar fi fier sau fosfat de zinc, apoi clătită și uscată. Aderența și performanța la coroziune sunt decise aici, nu în cuptor.
- Aplicație. Pulberea este pulverizată cu un pistol corona sau tribo sau piesa este scufundată într-un pat fluidizat. Grosimea filmului țintă este de obicei de 60 până la 120 de microni într-un singur strat.
- Vindecare. Piesa intră într-un cuptor cu convecție sau cu infraroșu și este ținută până când metalul ajunge la fereastra de întărire specificată de furnizorul de pulbere, de obicei 10 până la 20 de minute la 180 până la 200 de grade Celsius.
- Răcire și inspecție. După răcire, operatorii verifică grosimea filmului, luciul, culoarea și aderența și retușează toate zonele subțiri.
Tipuri de acoperire cu pulbere
Pulberi termorigide
Aceștia sunt caii de muncă ai industriei. Rășina se leagă în timpul întăririi și nu poate fi topită din nou, ceea ce dă un film dur, rezistent la substanțe chimice. Chimiile comune sunt:
- Epoxidice: rezistență chimică excelentă și la coroziune, dar cretă în aer liber, deci este folosit pentru piese de interior și acoperiri de țevi.
- Poliester: alegerea standard pentru expunerea în aer liber, cu o bună reținere UV și luciu.
- Epoxi-poliester hibrid: o cale de mijloc rentabilă pentru părțile decorative de interior.
- Poliuretan și acril: specificate acolo unde aspectul, duritatea sau o rezistență chimică specială contează.
Pulberi termoplastice
Pulberile de nailon, PVC, polietilenă și polipropilenă se topesc și curg, dar nu se reticulă, astfel încât formează pelicule mult mai groase, adesea de 250 până la 500 de microni. Sunt aleși pentru acoperiri funcționale pe țevi, supape și piese care au nevoie de rezistență la impact, mai degrabă decât un finisaj decorativ.
Acoperire cu pulbere versus vopsea lichidă
Comparația de mai jos reflectă ceea ce vedem pe liniile industriale. Pulberea nu este întotdeauna răspunsul, dar pe piesele metalice care pot lua temperatura cuptorului, de obicei câștigă la durabilitate pe unitate de cost.
| Factorul | Acoperire cu pulbere | Vopsea lichidă |
|---|---|---|
| Compuși organici volatili | În esență, zero | 250 până la 450 de grame pe litru |
| Eficiența transferului | 90 până la 98 la sută cu revendicare | 30 până la 60 la sută |
| Grosimea unui singur strat | 60 până la 120 microni | 20 până la 40 de microni |
| Pulverizare excesivă | Colectate și refolosite | Deșeuri periculoase |
| Timp de vindecare | 10 până la 20 de minute | De la minute la ore |
Schimburile sunt reale. Pulberea nu poate fi utilizată pe substraturi sensibile la căldură, cum ar fi majoritatea materialelor plastice și lemnului, schimbările de culoare costă timpul de producție, iar peliculele foarte subțiri și uniforme sunt mai greu de realizat decât cu un lichid pulverizat.
Unde se utilizează acoperirea cu pulbere astăzi
Analiștii din industrie au plasat piața globală a vopselelor cu pulbere în intervalul de 12 până la 15 miliarde USD, în creștere cu aproximativ 4 până la 6% pe an. Cererea provine dintr-un set previzibil de sectoare:
- Autovehicule și vehicule electrice: roți, piese de suspensie, tăvi pentru baterii și componente de sub caroserie.
- Aluminiu arhitectural: rame de ferestre, pereți cortină și placare, adesea specificate la nivelurile de performanță AAMA 2604 sau 2605.
- Aparate și mobilier: carcase mașini de spălat, frigidere, birouri și rafturi.
- Utilaje agricole și de construcții: șasiu, cadre și unelte care se confruntă cu abraziunea și vremea.
- Electrice și telecomunicații: carcase, dulapuri și izolație de bare colectoare.
- Magazine de locuri de muncă și echipamente sportive: cadre de biciclete, aparate de gimnastică și jucării metalice.
În spatele finisajului: cum este măcinată și clasificată pulberea de acoperire
Pulberea din cutia pistolului nu a început ca pulbere. Rășina, pigmentul, umplutura și aditivii sunt amestecate uscat, apoi introduse într-un extruder cu două șuruburi, unde sunt topite și dispersate la 90 până la 110 grade Celsius. Materialul fierbinte este presat în fulgi subțiri, răcit într-o foaie fragilă și spart în așchii. Totul după acel punct este o problemă de reducere a dimensiunii și aici se decide în mare măsură calitatea acoperirii finale.
Măcinarea fină este inima procesului. Morile cu ciocane se ocupă de faza grosieră, în timp ce morile de clasificare a aerului și morile cu jet produc distribuția finită a dimensiunii particulelor. Deoarece rășina se înmoaie la 50 până la 60 de grade Celsius, moara trebuie să elimine căldura la fel de repede cum o creează, motiv pentru care fluxul de aer și designul de răcire contează la fel de mult ca viteza rotorului.
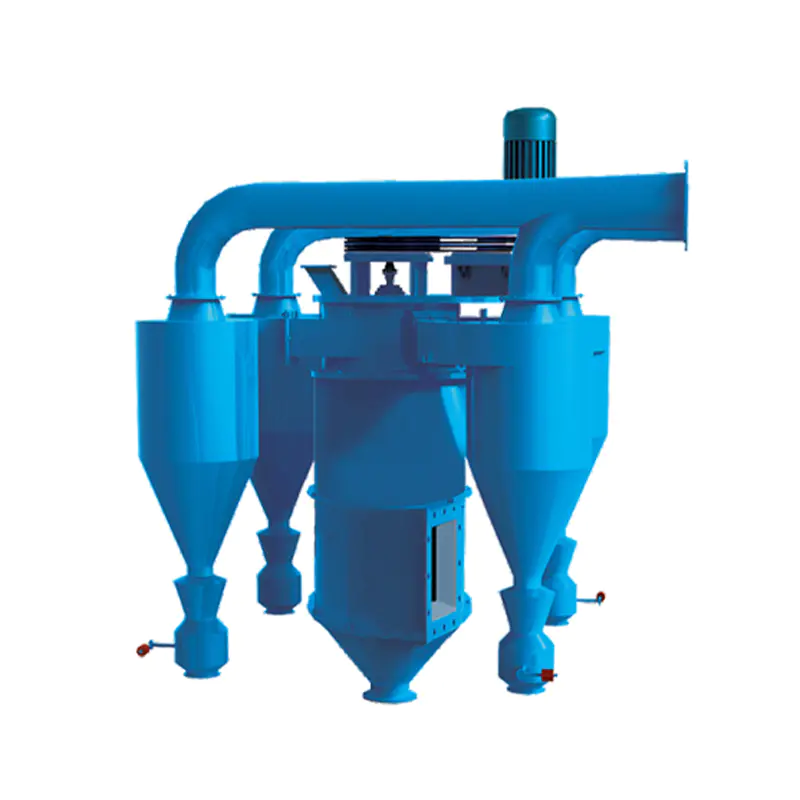
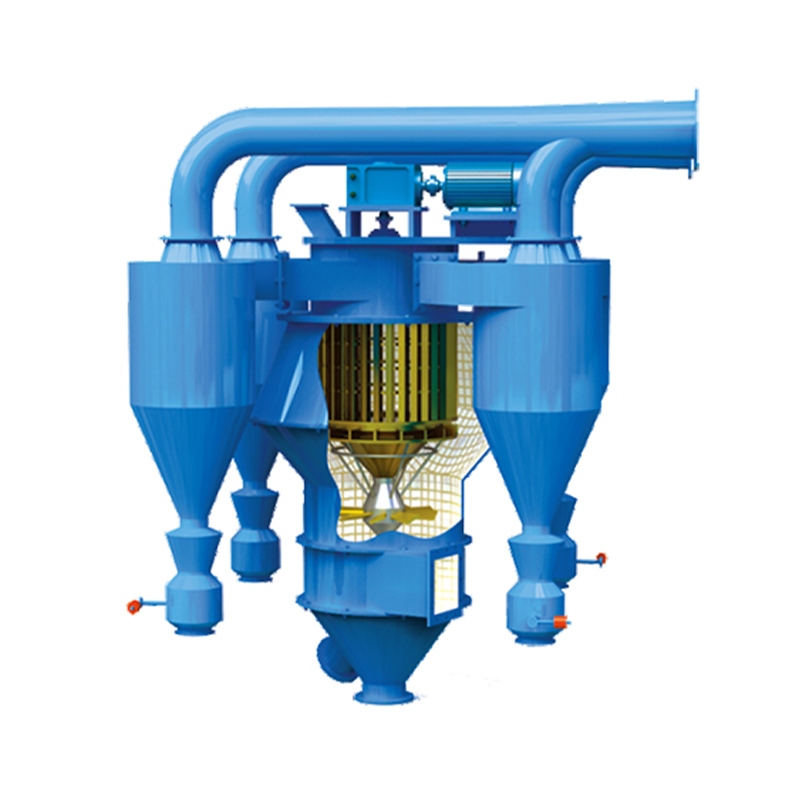
 Clasificarea aerului Mill Dimensiunea particulelor produsului: D50 reglabil între 1,5 și 45 μm. Vizualizare produs →
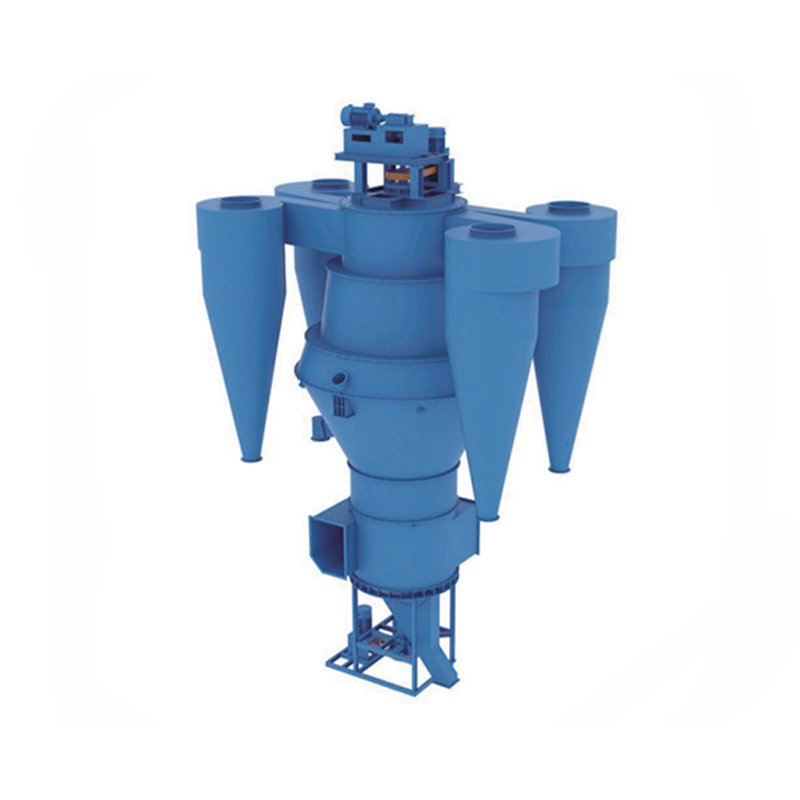
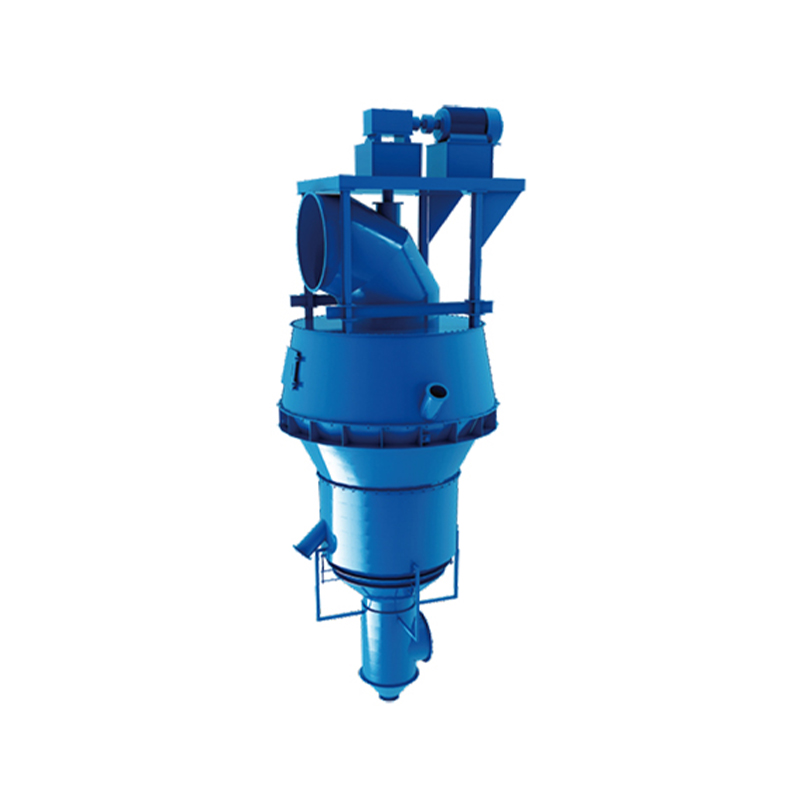
Clasificarea este cealaltă jumătate a postului. O acoperire cu pulbere are de obicei o dimensiune medie a particulelor de 30 până la 45 de microni, cu particule fine sub 10 microni menținute la minimum și coada grosieră de peste 100 microni aproape eliminată. Finele cauzează o fluidizare slabă și aplicarea prafului, în timp ce particulele grosiere produc coajă de portocală și pelicule neuniforme. Menținerea unui punct de tăiere strâns este ceea ce separă o pulbere care se pulverizează fără probleme la o eficiență ridicată a transferului de una care creează rebuturi și reprelucrare. Dacă doriți să vedeți cum este ținut acel punct de tăiere în practică, nota noastră despre cum funcționează un clasificator dinamic de pulbere trece prin mecanism.
 Clasificator de aer Dimensiunea particulelor produsului: D50 variază de la 1 la 45 μm. Eficiență de clasificare: 60% până la 90%. Capacitate de producție: 1 până la 60 t/h. Vizualizare produs →
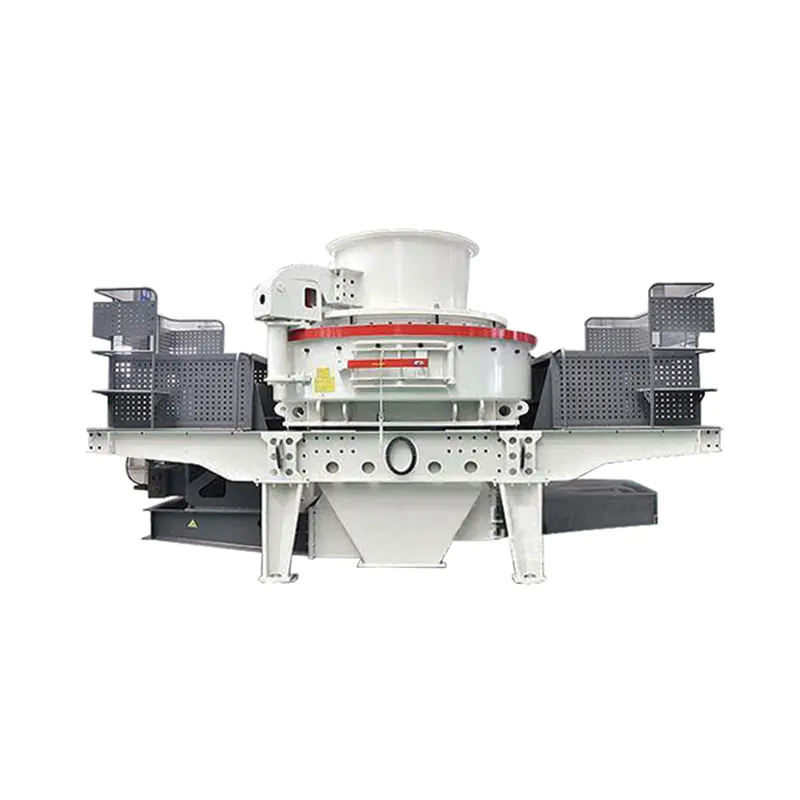
Unele formulări necesită încă un pas. Pigmenții metalici, ceara și aditivii de control al sarcinii sunt lipiți de particulele de bază, astfel încât să nu se poată separa în timpul transportului sau pulverizării, iar mașini de modificare există special pentru această sarcină.
 Acoperire cu pulbere and modification machine Modificatorii și materialele sunt măsurate cu precizie și adăugate uniform în funcție de raportul de amestecare, asigurând acuratețea instantanee a raportului de amestecare. Acest lucru permite o salutare... Vizualizare produs →
Acesta este terenul pe care lucrăm în fiecare zi. Jiangsu JND construiește echipamente de măcinare, clasificare, uscare, colectare praf și tratare a gazelor arse din 2002, susținută de un centru tehnologic provincial, cooperare îndelungată cu universități precum Universitatea de Sud-Est și Universitatea Tongji și certificare ISO 9001, ISO 14001 și OHSAS 18001. Morile și clasificatoarele noastre deservesc producătorii de pulbere, precum și industria cimentului, chimică, energetică și a oțelului, iar în toate acestea apar aceleași întrebări de inginerie: cât de bine, cât de uniform și cât de consecvent.
Probleme comune de acoperire cu pulbere și cauzele acestora
Majoritatea defectelor provin din trei variabile: pretratare, grosimea filmului și istoricul de căldură. Tabelul de mai jos enumeră defecțiunile despre care auzim cel mai des.
| Defect | Cauza probabila | Remediere practică |
|---|---|---|
| Coaja de portocala | Film prea gros, pulbere grosieră, se întărește prea repede | Reduceți puterea, strângeți distribuția dimensiunii particulelor, încetiniți rampa |
| Aderenta slaba | Ulei, calcar sau un strat de conversie slab | Revizuiți etapele de degresare și fosfatare, verificați calitatea apei de clătire |
| găuri | Aerul prins sau umezeala care iese din substrat | Preîncălziți piesa, utilizați un aditiv de degazare, reduceți grosimea peliculei |
| Schimbarea culorii | Coacerea excesivă sau încărcătura neuniformă a cuptorului | Verificați temperatura metalului, nu doar temperatura aerului cuptorului |
| Acoperire subțire în colțuri | Efect de cușcă Faraday | Scădeți tensiunea, măriți distanța pistolului, luați în considerare încărcarea tribo |
Obținerea corectă a părții pulbere a procesului
Acoperirea cu pulbere este o idee simplă, cu un lanț de aprovizionare solicitant în spate. Chimia determină modul în care funcționează filmul, dar distribuția dimensiunii particulelor determină modul în care se pulverizează, cât de mult supraspray recuperați și cât de des linia dvs. produce rebuturi. Câțiva microni de deriva la capătul fin al distribuției pot transforma o linie netedă într-o linie de reluare.
Dacă produceți pulbere de acoperire sau dacă procesați umpluturile minerale care intră în ea, alegerea echipamentelor de măcinare și clasificare cu un punct de tăiere stabil este cea mai mare decizie pe care o veți lua. Echipa noastră dimensionează mori și clasificatoare de mai bine de două decenii și suntem bucuroși să analizăm materialul, distribuția țintă și capacitatea dumneavoastră înainte de a vă recomanda o configurație. Luați legătura cu inginerii noștri și vom lucra prin numere cu tine.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588